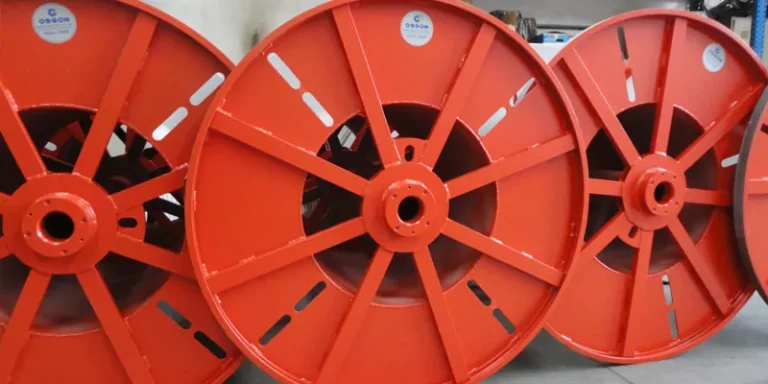
Çelik makara, tel ve kablo üretiminde bir ambalaj değil, saatte yüzlerce kez dönen bir makine parçasıdır. Bu yüzden “nasılsa sadece bir makara” denilerek standart dışı, ölçüsüz ya da balanssız üretilen bir makara, bedelini ilk gün değil; tel kopmaları, hat duruşları, rulman arızaları ve müşteri iadeleriyle aylar içinde ödetir. Bu yazıda, standartlara (DIN 46395, DIN 46397, DIN 46391 ve ISO 21940-11) uygun üretilmeyen makaraların bir tel çekme veya kablo işletmesinde yol açtığı aksamaları; mekanizmaları, basit mühendislik hesapları ve kaynaklarıyla birlikte ele alıyoruz.
Kısaca
Ucuz makaranın tasarrufu satın alma faturasında görünür; zararı ise hat duruşu, hurda tel, rulman ve yatak arızası, iş güvenliği riski ve müşteri kaybı olarak işletmenin başka hesaplarına dağılır. Büyük sanayi şirketlerinde planlanmamış duruşların yıllık gelirin yaklaşık %11’ine mal olduğu, kalitesizlik maliyetinin ise imalatta satışların %5–35’ine ulaştığı raporlanmaktadır [1][2].
İçindekiler
- “Ucuz” makara nerede ucuzlar?
- Balanssızlık: titreşim ve rulman ömrü
- Flanş rijitliği ve salgı: düzensiz sarım, tel kopması
- Ölçü uyumsuzluğu: makineye takılmayan makara
- Kaynak kalitesi ve yorulma çatlakları
- Aşırı hız ve iş güvenliği
- Yüzey kusurları ve tel kalitesi
- Duruşun ve kalitesizliğin gerçek maliyeti
- Hukuki sorumluluk ve İSG boyutu
- Satın almada kontrol listesi
- Sıkça sorulan sorular
- Kaynakça
1. “Ucuz” makara nerede ucuzlar?
Merdiven altı ya da teknik altyapısı olmayan atölyelerde makara fiyatı genellikle aynı birkaç kalemden düşürülür. Her birinin görünürde küçük bir tasarrufu, sahada ise ölçülebilir bir fiziksel sonucu vardır:
| Tasarruf kalemi | Nasıl yapılır? | Sahadaki sonucu |
|---|---|---|
| İnce sac | Flanş ve gövdede istenenden ince veya sertifikasız sac | Flanş esner, sarım basıncıyla açılır; salgı artar |
| Balans yapılmaması | Dinamik balans tezgâhı ve ölçüm yok | Titreşim, rulman ve mil yükü, gürültü |
| Ölçü kontrolü olmaması | Mil/pim deliği, eşmerkezlilik ve genişlik toleranssız | Makineye takılmama, sallanma, pim kırılması |
| Kaynak kalitesi | Kalifiye olmayan kaynak, kontrol yok | Yorulma çatlağı, flanş kopması |
| Yüzey işçiliği | Çapak, sıçrantı ve keskin kenar bırakılması | Tel yüzeyinde çizik, izolasyon hasarı |
| İzlenebilirlik yok | Malzeme sertifikası ve seri takibi yok | Arıza sonrası kök neden bulunamaz |
Bu kalemlerin ortak noktası şudur: Hiçbiri makaraya bakarak anlaşılmaz. Boyalı iki makara rafta aynı görünür; farkı ancak makine 1.500 dev/dk’ya çıktığında ortaya çıkar.
2. Balanssızlık: titreşim ve rulman ömrü
Dönen bir makarada kütle merkezi dönme ekseninden biraz bile kaçıksa, her turda yön değiştiren bir merkezkaç kuvveti oluşur. Bu kuvvet açısal hızın karesiyle büyür:
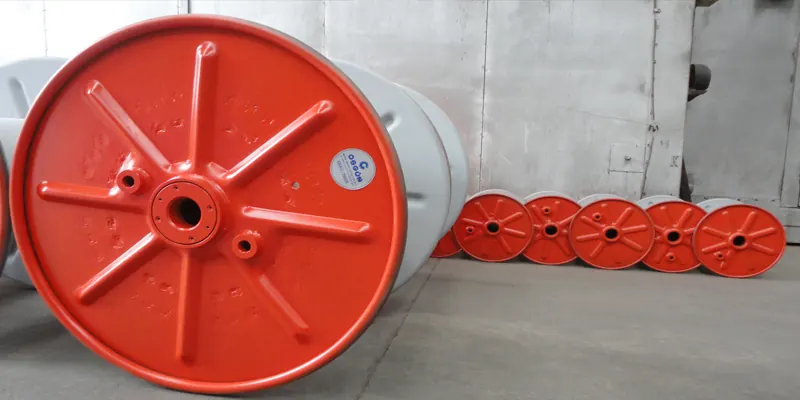
Örnek: 630 mm flanş çaplı bir makara 50 m/sn çevresel hızda yaklaşık 1.516 dev/dk döner (ω ≈ 158,7 rad/sn). Flanş çevresinde (r = 300 mm) yalnızca 10 g fazla kütle ≈ 76 N, 50 g ise ≈ 378 N dönen kuvvet üretir. Kaba bir kaynak dikişi, ölçüsüz kesilmiş bir flanş ya da tek taraflı fazla boya bile bu mertebede dengesizlik yaratabilir. Hız iki katına çıktığında bu kuvvet dört katına çıkar.
Bu kuvvet doğrudan makinenin miline ve yataklarına biner. Rulmanların yorulma ömrü ISO 281’e göre yükün üçüncü kuvvetiyle ters orantılıdır (bilyalı rulmanlarda) [3]:
| Rulmana gelen eşdeğer yükteki artış | Kalan teorik ömür (L10) |
|---|---|
| %10 | yaklaşık %75 |
| %25 | yaklaşık %51 (ömür yarıya iner) |
| %50 | yaklaşık %30 |
| %100 (yük iki katına çıkarsa) | %12,5 (ömür sekizde bire iner) |
Yani balanssız bir makara yalnızca kendisini değil, makaranın takıldığı toplama (take-up) ünitesini de yıpratır. Rulman, mil, kaplin ve gövde bağlantılarındaki arızalar; makinenin bakıma girmesi, yedek parça ve servis maliyeti olarak geri döner. Balans kalitesi ve izin verilen artık dengesizlik ISO 21940-11’de tanımlanmıştır [4]; makinelerdeki titreşimin ölçülmesi ve değerlendirilmesi için ise ISO 20816-1 genel çerçeveyi verir [5]. Makaranın balansı hiç ölçülmemişse, bu standartlara göre bir kabul yapılması da mümkün değildir.
Sahada nasıl görünür?
Makine belirli bir hızın üzerine çıkarılamaz, operatörler hattı “sallanmayan” hıza düşürür. Bu, kâğıt üzerinde arıza değildir ama hattın kapasitesini sessizce düşürür: 50 m/sn için kurulan bir hat 40 m/sn’de çalışıyorsa, kapasitenin %20’si kullanılmıyor demektir.
3. Flanş rijitliği ve salgı: düzensiz sarım ve tel kopması
Gerilim altında sarılan her tel katmanı gövdeye radyal basınç uygular ve bu basıncın eksenel bileşeni flanşları dışa iter. Flanşın buna direnci, sac kalınlığına çok güçlü biçimde bağlıdır. İnce plaka teorisine göre bir plakanın eğilme rijitliği kalınlığın küpüyle orantılıdır [6]:
Sonuç: 4 mm yerine 3 mm sac kullanmak malzemeden yaklaşık %25 tasarruf sağlar; ama flanşın eğilme rijitliği (3/4)³ ≈ %42’ye düşer, aynı yük altında esneme yaklaşık 2,4 kat artar. Ağırlık %25 azalırken flanşın davranışı neredeyse yarı yarıya kötüleşir.
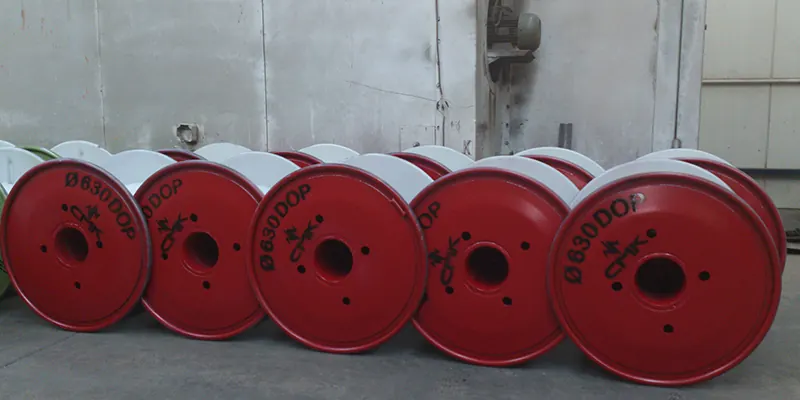
Esneyen veya salgılı (dönerken eksenel yönde yalpalayan) flanşın üretimdeki sonuçları:
- Düzensiz trancanlama (traverse): Trancan, telin flanşa kadar düzgün katlar hâlinde serildiğini varsayar. Flanş yalpaladığında telin kenarda boşluk bırakması veya flanş ile sargı arasına sıkışması olur. Bu boşluk tel literatüründe “flange gap” olarak tanımlanır ve genellikle flanşı bozan bir darbe ya da şekil değişimiyle ilişkilendirilir [7].
- Tel kopması: Kenarda sıkışan veya katlar arasına gömülen tel, açma (pay-off) sırasında takılır; ani gerilim artışı kopmaya yol açar. Bir tel çekme hattında kopmalar verim kaybının başlıca nedeni olarak gösterilir [8].
- Flanş açılması: Dolu makarada flanşın kalıcı olarak dışa açılması, makaranın tekrar kullanılamamasına veya makineden çıkarılamamasına neden olur.
- Sevkiyatta ezilme: Rijit olmayan flanş (sevkiyat için tasarlanmış export tipi makaralarda çemberli kenar bu yüzden kullanılır), yuvarlama ve forklift ile taşımada kolayca ezilir; ezilen kenar sargıya zarar verir.
Bu nedenle DIN 46397-12 gibi teknik teslim koşulu standartları, makaranın yalnızca ölçülerini değil salgı, eşmerkezlilik ve dayanım gibi özelliklerini de tanımlar; DIN 46397-31 ise bu özelliklerin nasıl test edileceğini düzenler [9][10].
4. Ölçü uyumsuzluğu: makineye takılmayan makara
DIN 46395 ve DIN 46397’nin temel amacı, farklı üreticilerin makaralarının farklı üreticilerin makinelerine sorunsuz takılabilmesidir [11]. Flanş çapı (d1), gövde çapı (d2), toplam ve iç genişlik (L1, L2), mil deliği (d4), pim deliği (d5) ve pim eksen mesafesi (e) bu standartlarla tanımlanır. Bu ölçülerden birinin toleransın dışında olması şu sonuçları doğurur:
- Mil deliği bol: Makara mil üzerinde boşluklu oturur, merkezden kaçar; bu bir tür “montaj kaynaklı balanssızlıktır” ve 2. bölümdeki tüm sonuçları doğurur.
- Pim mesafesi veya pim deliği hatalı: Tahrik pimi deliğe oturmaz ya da tek pim yükü taşır; pim veya delik kenarı kısa sürede ovalleşir, kırılır.
- Genişlik (L1) fazla: Makara makinenin yuvasına girmez; atölyede tıraşlama, pul ve takoz gibi geçici çözümler başlar.
- Eşmerkezlilik bozuk: Gövde ve flanş aynı eksende değilse, trancan ayarı hiçbir zaman tam tutturulamaz.
Bu sorunların her biri, makara değişiminde dakikalar hatta saatler süren bekleme anlamına gelir. Otomatik makara değiştiren hatlarda ise ölçüsüz bir makara, değiştirme sistemini tamamen durdurabilir.
5. Kaynak kalitesi ve yorulma çatlakları
Bir makara yaşamı boyunca çok yüksek sayıda yük çevrimi görür. Günde iki vardiya (16 saat), yılda 250 gün ve ortalama 1.500 dev/dk ile çalışan bir makara, yalnızca bir yılda yaklaşık 360 milyon tur atar. Balanssızlık ve sarım basıncının oluşturduğu her değişken gerilme, flanş-gövde kaynaklarında bir yorulma çevrimi demektir.
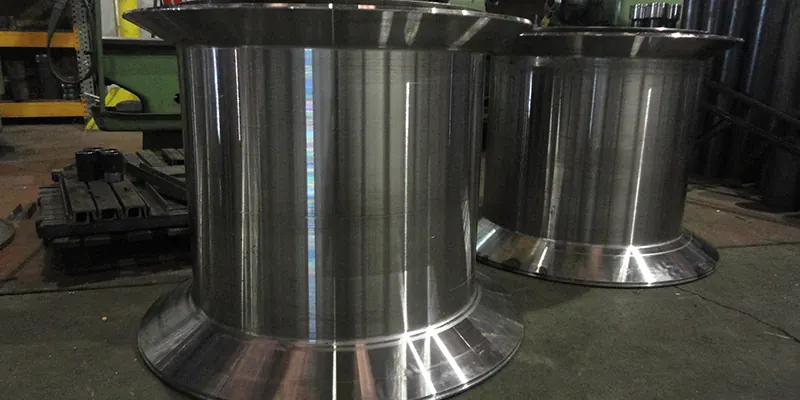
Kaynaklı birleşimlerde yorulma dayanımı, kaynağın geometrisine ve kusurlarına (yanma oluğu, gözenek, eksik nüfuziyet, aşırı dikiş yüksekliği gibi) son derece duyarlıdır. ISO 5817, ergitme kaynaklı birleşimlerdeki kusurlar için B, C ve D olmak üzere üç kalite seviyesi tanımlar; B en sıkı seviyedir ve yorulma yükleri için ek rehberlik standardın Ek B’sinde verilir [12]. Uluslararası Kaynak Enstitüsü (IIW) de kaynak kalitesi ile yorulma dayanımı arasındaki ilişkiyi ayrı bir rehberde ele alır [13].
Merdiven altı üretimde ise çoğu zaman ne kaynakçı belgesi, ne kaynak prosedürü ne de bir kontrol vardır. Sonuç, birkaç ay çalıştıktan sonra flanş-gövde birleşiminde başlayan ve fark edilmeden büyüyen yorulma çatlaklarıdır. Çatlak ilerledikçe flanş rijitliğini kaybeder, salgı artar ve en kötü senaryoda flanş dönerken ayrılır.
6. Aşırı hız ve iş güvenliği
Dönen bir diskteki merkezkaç gerilmeler yoğunluk, açısal hızın karesi ve yarıçapın karesiyle orantılıdır. Sabit kalınlıklı dolu bir disk için en büyük gerilme şu ifadeyle verilir [14]:
Bu ilişkinin pratik anlamı şudur: Hızın yalnızca %10 artması gerilmeyi yaklaşık %21 artırır; çap %10 büyüdüğünde de aynı oranda artış olur. Makara tasarımı, ulaşılabilecek en yüksek çevresel hıza göre yapılmalıdır. Malzemesi bilinmeyen, kalınlığı düşürülmüş ve kaynakları kontrol edilmemiş bir makarada bu hesap hiç yapılmamıştır.
Yüksek hızda bir flanşın veya kaynağın ayrılması, bir makine arızası olmaktan çıkar ve iş kazası riskine dönüşür. Türkiye’de işveren, işyerinde kullanılan ekipmanın yapılacak işe uygun olmasını sağlamakla yükümlüdür; bu yükümlülük 6331 sayılı İş Sağlığı ve Güvenliği Kanunu ve İş Ekipmanlarının Kullanımında Sağlık ve Güvenlik Şartları Yönetmeliği ile düzenlenmiştir [15][16].
Önemli
Makara, yüksek devirde dönen bir ekipman parçasıdır. Makinenin üzerindeki koruyucular, makaranın tasarım hızına uygun ve sağlam olduğu varsayımıyla tasarlanır. Bu varsayımı geçersiz kılan bir makara, makinedeki güvenlik önlemlerini de zayıflatır.
7. Yüzey kusurları ve tel kalitesi
Tel, özellikle bakır, alüminyum ve kalay kaplı teller, yüzeyi kolay hasar gören ürünlerdir. Makaranın gövdesinde veya flanş iç yüzeyinde bırakılan kaynak sıçrantısı, çapak ya da keskin kenar şunlara neden olur:
- Tel yüzeyinde çizik ve ezik oluşur; ince tellerde bu, sonraki çekme kademesinde kopma başlangıcı olur.
- Emaye veya izolasyonlu tellerde izolasyon hasarı ve elektriksel test (spark test) hataları ortaya çıkar.
- Müşteri, yüzey kusurlu sargının tamamını reddedebilir; bu doğrudan iade ve itibar kaybıdır.
Benzer şekilde flanş kenarının yuvarlatılmamış olması, telin flanştan geçtiği makara değişimi anlarında çizilmesine yol açar. Tel endüstrisinde makara değişimi sırasında telin flanş üzerinden geçerken çizilmesi bilinen bir sorundur [17].
8. Duruşun ve kalitesizliğin gerçek maliyeti
Bir tel çekme hattının bir saatlik duruşunun maliyetini kabaca hesaplamak için hattan geçen tel kütlesine bakmak yeterlidir:
Örnek: 1,0 mm bakır tel (ρ = 8,96 g/cm³) 30 m/sn hızla çekiliyorsa, hattan saniyede ≈ 0,21 kg, saatte ≈ 760 kg tel geçer. Makara kaynaklı bir arıza hattı bir saat durdurursa, yalnızca o hatta 760 kg’lık üretim kaybedilir. Buna bakım işçiliği, yedek parça, yeniden başlatma sırasında oluşan hurda, işçi bekleme süresi ve gecikmeli teslimat cezaları eklenir.
Büyük ölçekte veriler de aynı tabloyu gösteriyor: Siemens’in 2024 raporuna göre dünyanın en büyük 500 şirketi planlanmamış duruşlar nedeniyle yılda yaklaşık 1,4 trilyon dolar kaybediyor; bu, toplam gelirlerinin %11’ine karşılık geliyor [1]. Kalite maliyeti literatüründe ise imalat şirketlerinde kalitesizlik maliyetinin ürün karmaşıklığına bağlı olarak satışların %5–35’i arasında, ortalama %15 civarında olduğu belirtiliyor [2].
| Maliyet türü | Ucuz makarada nasıl ortaya çıkar? |
|---|---|
| İç başarısızlık | Tel kopması, hurda, yeniden sarma, hat duruşu, makine bakımı |
| Dış başarısızlık | Müşteri iadesi, reddedilen sargı, teslimat gecikmesi, sipariş kaybı |
| Gizli maliyet | Düşürülen hat hızı, operatör müdahalesi, rulman ve mil yıpranması |
| Değerlendirme | Gelen makaraların tek tek kontrol edilmesi, ayıklanması |
Bu maliyetlerin büyük kısmı muhasebede “makara” kaleminde değil; bakım, hurda, fazla mesai ve müşteri şikâyeti kalemlerinde görünür. Bu yüzden ucuz makaranın gerçek maliyeti genellikle hiç hesaplanmaz.
9. Hukuki sorumluluk ve İSG boyutu
12 Mart 2021’de yürürlüğe giren 7223 sayılı Ürün Güvenliği ve Teknik Düzenlemeler Kanunu, ürünlerin güvenli olmasını ve teknik düzenlemelere uygunluğunu zorunlu kılar; kusurlu bir ürünün yol açtığı zarardan doğan ürün sorumluluğu tazminatını da düzenler [19][20]. Bu çerçevede hem ürünü piyasaya süren imalatçı hem de zincirdeki diğer iktisadi işletmeciler için yükümlülükler tanımlanmıştır.
Makarayı kullanan işletme açısından ise 6331 sayılı Kanun kapsamında risk değerlendirmesi yapma ve uygun iş ekipmanı seçme yükümlülüğü vardır [15][16]. Bir kaza sonrasında “makarayı en ucuz yerden aldık, ölçüsünü ve balansını bilmiyoruz” cevabı, işletmeyi zor durumda bırakır. Malzeme sertifikası (örneğin EN 10204 tip 3.1 muayene belgesi [21]), ölçü kontrol kaydı ve balans raporu olan bir makara ise işletmenin özen yükümlülüğünü belgelemesini kolaylaştırır.
Not: Bu bölüm genel bilgilendirme amaçlıdır ve hukuki danışmanlık yerine geçmez.
10. Satın almada kontrol listesi
Bir makara tedarikçisini değerlendirirken şu sorular, fiyat karşılaştırmasından daha fazlasını anlatır:
- Makaralar hangi standarda göre üretiliyor (DIN 46395, DIN 46397, DIN 46391)? Ölçü tablosu paylaşılıyor mu?
- Dinamik balans yapılıyor mu? Hangi hız ve hangi balans kalite derecesi (ISO 21940-11) için?
- Flanş ve gövde sac kalınlıkları ile malzeme kalitesi yazılı olarak belirtiliyor mu? Malzeme sertifikası verilebiliyor mu?
- Mil deliği, pim deliği, pim mesafesi ve salgı ölçülüp kayıt altına alınıyor mu?
- Kaynak işlemleri belgeli kaynakçılar tarafından ve tanımlı bir prosedürle yapılıyor mu?
- Flanş kenarları ve gövde yüzeyi tel ile temas edecek şekilde düzgün bırakılıyor mu?
- Tedarikçinin kalite yönetim sistemi ve izlenebilirlik (seri, parti) uygulaması var mı?
- Teknik çizim veya teknik föy paylaşılabiliyor mu?
OSGÜN olarak
1988’den bu yana yalnızca çelik makara üretiyoruz. Makaralarımızı DIN 46395 ve DIN 46397 ölçülerine göre ya da çiziminize göre üretiyor; tel çekme makaralarında dinamik balans uyguluyoruz. Her ürün sayfasında teknik föy (PDF) ve ölçü bilgileri bulunuyor.
Sıkça sorulan sorular
Ucuz makara gerçekten daha mı pahalıya gelir?
Çoğu durumda evet. Makaranın satın alma fiyatı, kullanım ömrü boyunca neden olabileceği hat duruşları, tel hurdası ve makine bakımı yanında küçük bir kalemdir. Örneğin 30 m/sn hızla 1,0 mm bakır tel çeken bir hatta bir saatlik duruş yaklaşık 760 kg üretim kaybı demektir.
Balans yapılmamış bir makarayı düşük hızda kullanmak çözüm olur mu?
Merkezkaç kuvveti hızın karesiyle azaldığı için düşük hız titreşimi azaltır; ancak bu, hattın kapasitesinden kalıcı olarak vazgeçmek demektir. Ayrıca balanssızlığın yanında ölçü, rijitlik ve kaynak sorunları da varsa düşük hız bunları çözmez.
Makaranın standartlara uygun olup olmadığını nasıl anlarım?
Ölçüleri DIN tablosuyla karşılaştırarak, mil ve pim deliklerini ölçerek, tedarikçiden balans raporu, malzeme sertifikası ve teknik çizim isteyerek anlayabilirsiniz. Gözle yapılan kontrol yeterli değildir.
Tel sepetleri için de standart var mı?
Tel sepetleri için bir DIN veya ISO ürün standardı yoktur; ölçüler müşterinin hattına göre belirlenir. Yine de kaynak kalitesi, taşıma ve istif yüküne göre boyutlandırma ve yüzey işçiliği aynı mühendislik ilkelerine tabidir.
Kaynakça
- Siemens / Senseye, The True Cost of Downtime 2024, 2024. Bağlantı
- Crandall, R. E.; Julien, O., “Measuring the cost of quality”, Industrial Engineer, IISE. Bağlantı
- ISO 281:2007, Rolling bearings — Dynamic load ratings and rating life. Bağlantı
- ISO 21940-11:2016, Mechanical vibration — Rotor balancing — Part 11: Procedures and tolerances for rotors with rigid behaviour. Bağlantı
- ISO 20816-1:2016, Mechanical vibration — Measurement and evaluation of machine vibration — Part 1: General guidelines. Bağlantı
- Timoshenko, S.; Woinowsky-Krieger, S., Theory of Plates and Shells, 2nd ed., McGraw-Hill, 1959.
- Fisk Alloy, tel terimleri sözlüğü (“Flange Gap” tanımı). Bağlantı
- Rautomead Ltd., Wire Drawing – A Practical Guide (tel kopmalarının verime etkisi). Bağlantı
- DIN 46397-12, Spulen für die Drahtherstellung – Teil 12: Spulen mit geraden Flanschen, technische Lieferbedingungen. Bağlantı
- DIN 46397-31:2006-12, Spulen für die Drahtherstellung – Teil 31: Prüfverfahren. Bağlantı
- DIN 46395:2023-06, Maschinenspulen. Bağlantı
- ISO 5817:2023, Welding — Fusion-welded joints in steel, nickel, titanium and their alloys — Quality levels for imperfections. Bağlantı
- Jonsson, B.; Dobmann, G.; Hobbacher, A. F.; Kassner, M.; Marquis, G., IIW Guidelines on Weld Quality in Relationship to Fatigue Strength, Springer, 2016. DOI: 10.1007/978-3-319-19198-0. Bağlantı
- Ashby, M. F., Materials Selection in Mechanical Design, Butterworth-Heinemann (dönen diskte en büyük asal gerilme).
- 6331 sayılı İş Sağlığı ve Güvenliği Kanunu (RG 30.06.2012). Bağlantı
- İş Ekipmanlarının Kullanımında Sağlık ve Güvenlik Şartları Yönetmeliği (RG 25.04.2013, sayı 28628). Bağlantı
- ABD Patenti US 4,643,368, Continuous spooler for and method of winding reels (makara değişiminde flanş üzerinden geçen telin çizilmesi). Bağlantı
- ASQ, Cost of Quality (COQ). Bağlantı
- 7223 sayılı Ürün Güvenliği ve Teknik Düzenlemeler Kanunu (RG 12.03.2020, sayı 31066). Bağlantı
- Kanışlı, E., “Ürün Güvenliği ve Teknik Düzenlemeler Kanunu (ÜGTDK) Uyarınca Üreticinin Sorumluluğu”, İstanbul Hukuk Mecmuası, 78(3), 2020. DOI: 10.26650/mecmua.2020.78.3.0009. Bağlantı
- EN 10204:2004, Metallic products — Types of inspection documents. Bağlantı
Bu yazıdaki örnek hesaplar genel mühendislik ilkelerini göstermek için yaklaşık değerlerle yapılmıştır. Makine ve makaraya özel değerler için üreticinin teknik verilerine başvurulmalıdır. İlgili yazı: DIN Nedir? Çelik makaralarda DIN 46391, 46395 ve 46397 standartları.