OSG-HDR
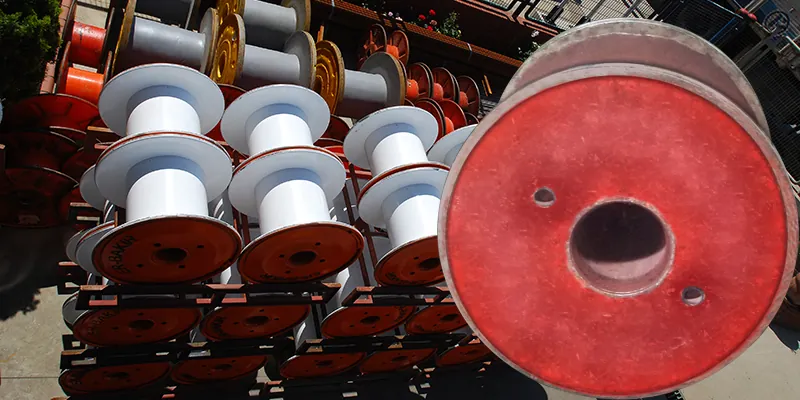
Стальная катушка OSG-HDR изготавливается по DIN 46395 и 46397. Двойная штампованная щека придаёт ей прочную конструкцию, что делает её пригодной для длительной эксплуатации при производстве высокоуглеродистой проволоки и стальных канатов.
- Двойная штампованная щека, прочная конструкция
- Для длительной эксплуатации
- Динамическая балансировка для 50 м/с по запросу
- Закаливаемые и сменные втулки поводка
- Окраска по запросу
Технические характеристики
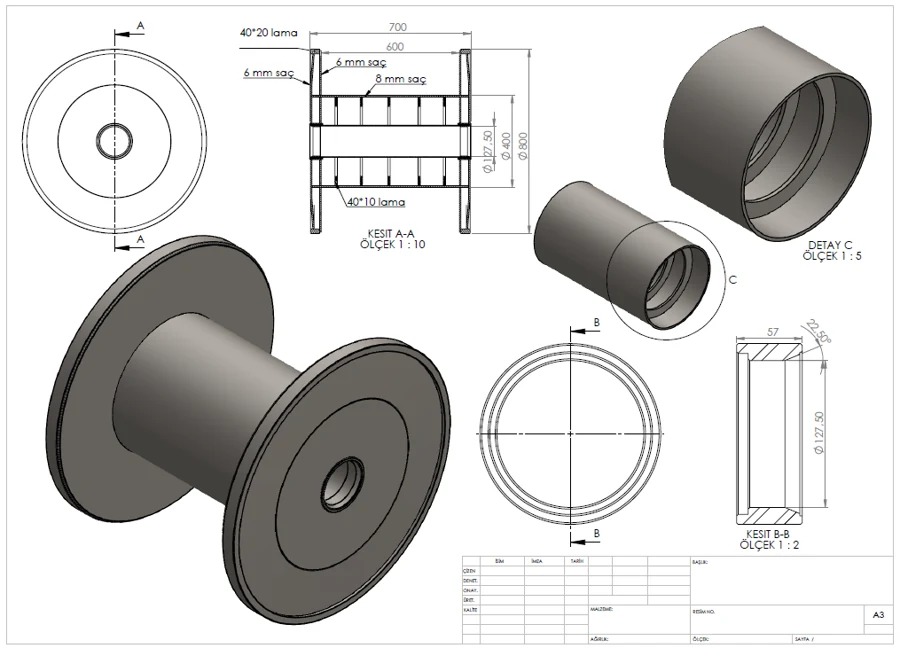
Ориентировочные значения – технические данные будут уточнены
| Модель | d1 Диам. щеки (мм) | d2 Диам. шейки (мм) | L1 Общая ширина (мм) | L2 Ширина намотки (мм) | d4 Посадочное отверстие (мм) | Масса (кг) | Грузоподъёмность (кг) |
|---|---|---|---|---|---|---|---|
| HDR 400 | 400 | 200 | 300 | 250 | 56 | 18 | 500 |
| HDR 500 | 500 | 250 | 375 | 315 | 56 | 28 | 800 |
| HDR 630 | 630 | 315 | 475 | 400 | 80 | 45 | 1 500 |
| HDR 800 | 800 | 400 | 600 | 500 | 80 | 80 | 2 500 |
| HDR 1000 | 1 000 | 500 | 710 | 600 | 80 | 130 | 4 000 |
| HDR 1250 | 1 250 | 630 | 900 | 750 | 127 | 230 | 6 000 |
Области применения и техническое обоснование
Высокоуглеродистая проволока
Почему? Высокоуглеродистая проволока наматывается с большим растягивающим напряжением и сильно склонна к упругому пружинению. Это увеличивает давление намотки на шейку и щеки; двойные штампованные щеки рассчитаны на такую нагрузку.
Производство стальных канатов
Почему? Намотка каната тяжёлая и жёсткая, а катушка долго находится под одной и той же нагрузкой. Прочная конструкция предотвращает остаточные деформации (раскрытие щек, овализацию шейки), поэтому катушку можно использовать многократно.
Высокие скорости
Почему? По запросу катушка динамически балансируется для окружной скорости 50 м/с. При такой скорости даже небольшой дисбаланс создаёт большую центробежную силу; балансировка ограничивает вибрацию и нагрузку на подшипники.
Другая наша продукция
 OSG-DOPСтальная катушка типа DOPDIN 46395 / 46397
 OSG-EXPСтальная катушка типа ExportDIN 46395 / 46397
 OSG-KIMКатушка для кабельного производстваDIN 46391 / 46395
 OSG-MASСтальная катушка типа MASDIN 46397
 OSG-ONDСтальная катушка типа ONDDIN 46391 / 46395
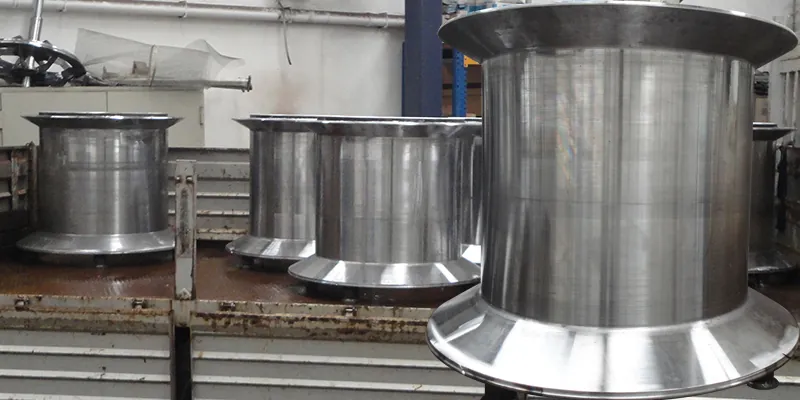 OSG-KOMКатушка с коническими щекамиПо размерам заказчика
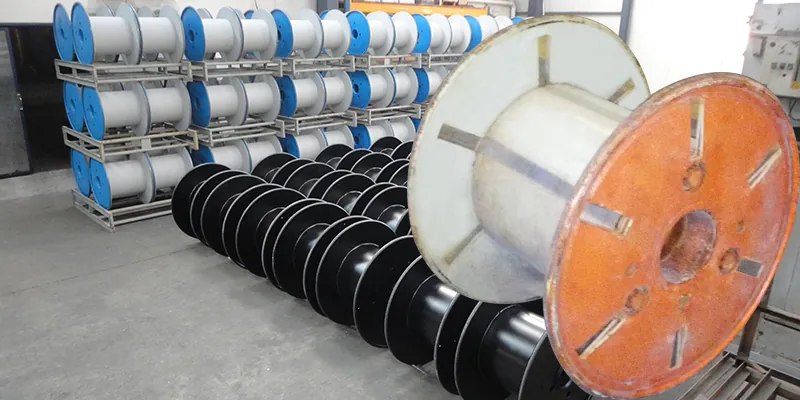 OSG-COLСтальная катушка типа COLDIN 46395
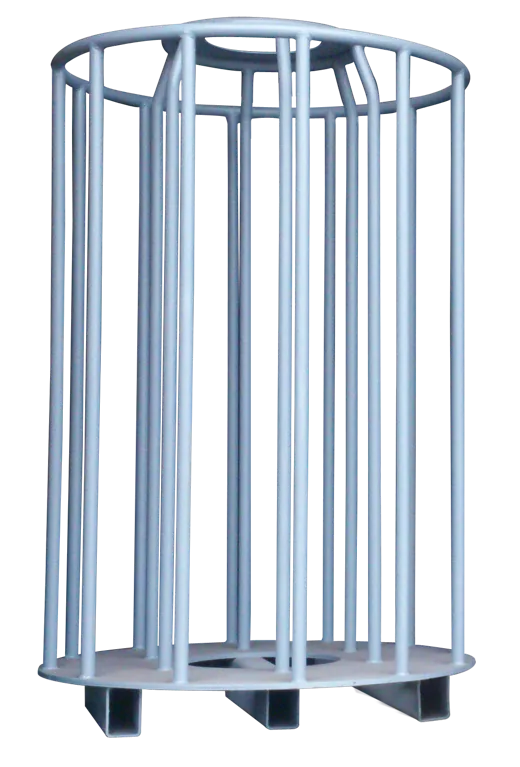 КОРЗИНА ДЛЯ ПРОВОЛОКИКорзина для проволокиПо размерам заказчика
Для информации
Технические детали и инженерные заметки
OSG-HDR – инженерные принципы конструкции, примеры расчётов и применимые стандарты. Значения в расчётах приведены для примера; параметры конкретного проекта определяются на этапе коммерческого предложения.
Принципы конструкции
Двойная штампованная щека
Щека состоит из двух деталей, отформованных на прессе. Профиль, полученный при формовке, увеличивает момент инерции сечения и тем самым изгибную жёсткость щеки.
Долгий срок службы
Закаливаемые и сменные втулки поводка позволяют обновлять наиболее изнашиваемую зону.
Балансировка
Балансировка в двух плоскостях по модели жёсткого ротора; класс точности выбирается по скорости линии (ISO 21940-11).
Примеры расчётов
Окружная скорость и частота вращения
Окружная скорость катушки v связана с диаметром d и частотой вращения n. Расчёт ведётся по максимально достижимой окружной скорости.
| d (mm) | 30 м/с | 40 м/с | 50 м/с |
|---|---|---|---|
| 500 | 1 146 | 1 528 | 1 910 |
| 630 | 909 | 1 213 | 1 516 |
| 800 | 716 | 955 | 1 194 |
| 1 000 | 573 | 764 | 955 |
Таблица: требуемая частота вращения (об/мин) в зависимости от диаметра щеки и окружной скорости.
Балансировка и центробежная сила
Неуравновешенная масса m на расстоянии r от оси создаёт силу, растущую пропорционально квадрату угловой скорости:
Пример: при 1 516 об/мин (ω ≈ 158,7 рад/с) дисбаланс всего 10 г на радиусе r = 300 мм на щеке создаёт вращающуюся силу ≈ 76 Н. Согласно ISO 21940-11 класс точности балансировки G = e·ω; для G 6,3 допустимое смещение центра масс e ≈ 0,040 мм, для G 2,5 ≈ 0,016 мм.
Давление намотки
Каждый слой, намотанный под натяжением, оказывает радиальное давление на шейку. В приближении тонкого кольца действие одного слоя составляет:
Пример: при силе натяжения T = 200 Н, радиусе шейки r = 157,5 мм и проволоке 2,0 мм один слой даёт ≈ 0,63 МПа. С ростом числа слоёв давление накапливается (на практике оно ниже этой суммы из-за упругости намотки). Осевая составляющая давления выдавливает щеки наружу – отсюда важность их жёсткости.
Вместимость намотки
Полезный объём намотки рассчитывается по полезному диаметру внутри щеки Ds (у края щеки оставляется запас), диаметру шейки d2 и ширине намотки L2. φ – коэффициент заполнения намотки (обычно 0,75–0,85 при беспорядочной намотке).
Пример: Ds = 590 мм, d2 = 315 мм, L2 = 400 мм → V ≈ 0,078 м³. При проволоке диаметром 2,0 мм и φ = 0,80 получаем ≈ 19,9 км проволоки; для стальной проволоки (ρ = 7,85 г/см³) ≈ 491 кг.
Применимые стандарты и литература
- DIN 46395:2023-06 – Машинные катушки (Maschinenspulen) – диаметр щеки 315–2 500 мм
- DIN 46397-11 – Катушки для производства проволоки – Часть 11: катушки с прямыми щеками, размеры
- DIN 46397-12 – Катушки для производства проволоки – Часть 12: катушки с прямыми щеками, технические условия поставки
- ISO 21940-11:2016 – Вибрация механическая – Балансировка роторов – Часть 11: методы и допуски для роторов с жёсткими свойствами
- Техническое руководство OSGÜN – Что такое DIN? Стандарты DIN 46391, 46395 и 46397 для стальных катушек (на турецком)
- Техническое руководство OSGÜN – Во что обходится предприятию производство нестандартных стальных катушек? (на турецком)
Этот раздел содержит общую инженерную информацию и не заменяет стандарты; их полные тексты можно получить у соответствующих издателей. Для получения точных размеров, допусков и значений балансировки свяжитесь с нами через форму запроса. Вы также можете ознакомиться с техническим листом (PDF, на турецком).