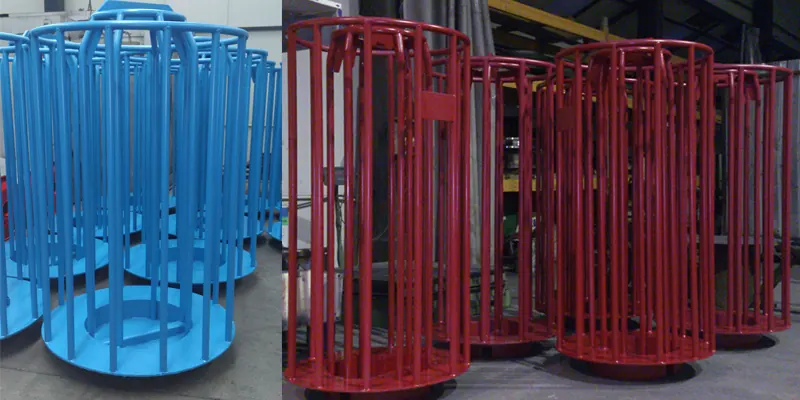
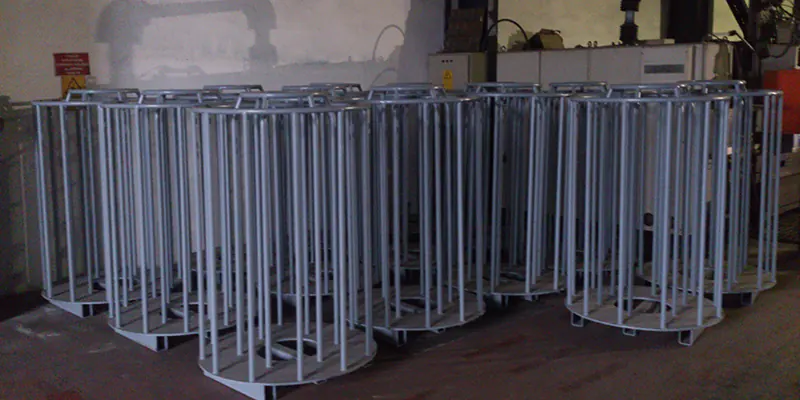
КОРЗИНА ДЛЯ ПРОВОЛОКИ
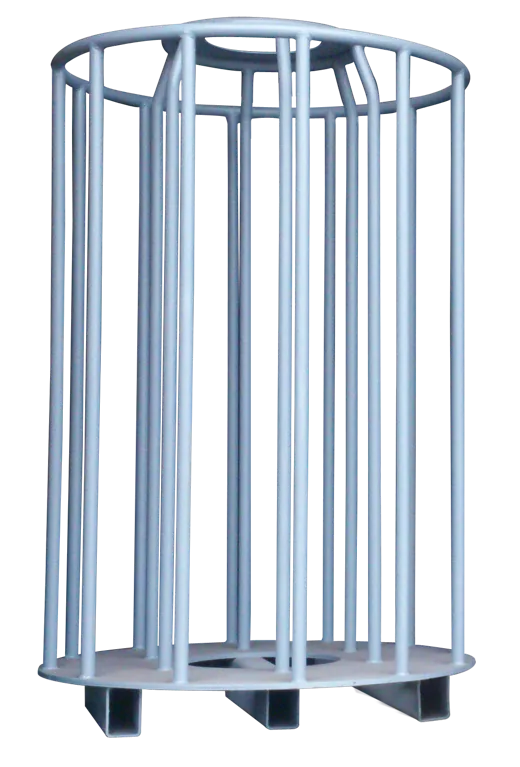
Стандарта для корзин для проволоки не существует; каждая корзина изготавливается по требуемым размерам. Они используются при производстве и транспортировке медной, алюминиевой и лужёной проволоки.
- Размеры задаёт заказчик
- Для медной, алюминиевой и лужёной проволоки
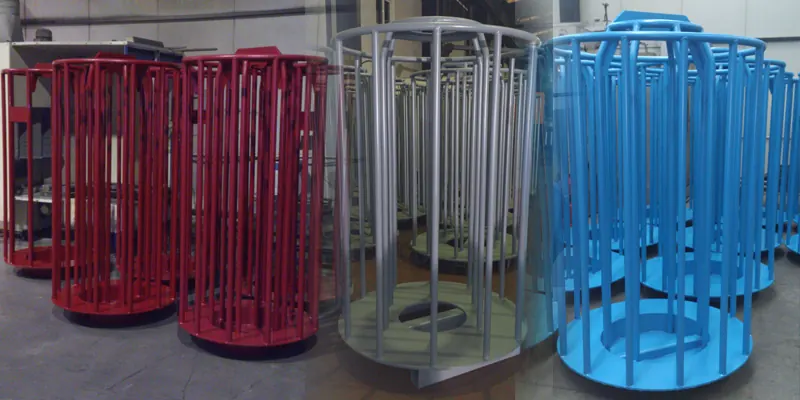
- Окраска по запросу
Области применения и техническое обоснование
Койлеры
Почему? Проволока с волочильной линии укладывается в корзину витками, а не наматывается на шейку катушки. Центральный конус удерживает витки соосно и не даёт бунту осесть внутрь; так можно набирать большие массы проволоки без остановки линии для смены катушки.
Печи отжига
Почему? Открытая решётчатая конструкция позволяет защитному газу и теплу проходить через все части бунта; при меньшей тепловой массе, чем у сплошной тары, проволока отжигается равномернее и быстрее. Поскольку сталь расширяется при нагреве меньше, чем медь и алюминий, горячий бунт не заклинивает в корзине.
Отдача сверху (overhead payoff)
Почему? Проволока стягивается вверх через верх неподвижной корзины. Поскольку вращающейся катушки нет, при разгоне и остановке не возникает сил инерции; скорость отдачи не ограничена допустимыми оборотами катушки, а натяжение проволоки остаётся равномерным.
Транспортировка и штабелирование
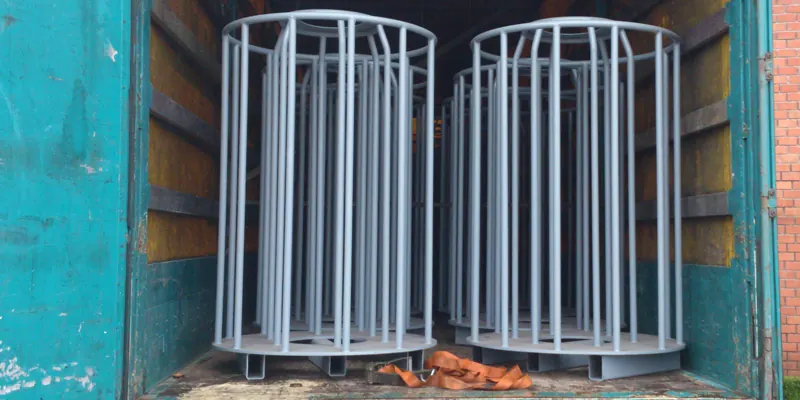
Почему? Медная, алюминиевая и лужёная проволока передаётся на следующий передел в той же корзине. Поскольку проволока не перекладывается в другую тару, снижается риск царапин и вмятин на мягкой поверхности; корзины перевозят вилочным погрузчиком и ставят друг на друга.
Другая наша продукция
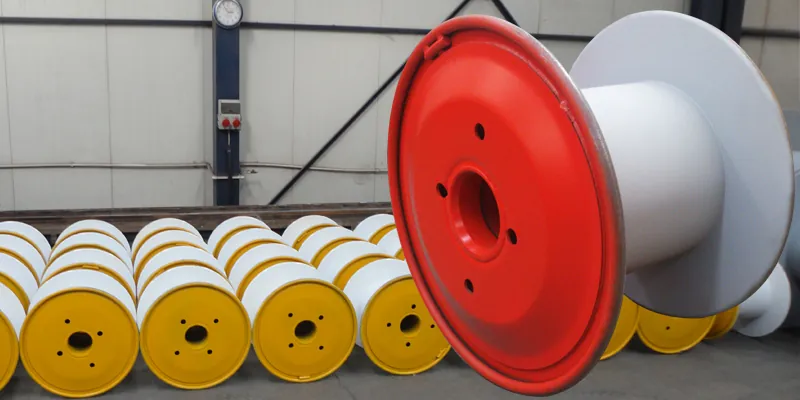 OSG-DOPСтальная катушка типа DOPDIN 46395 / 46397
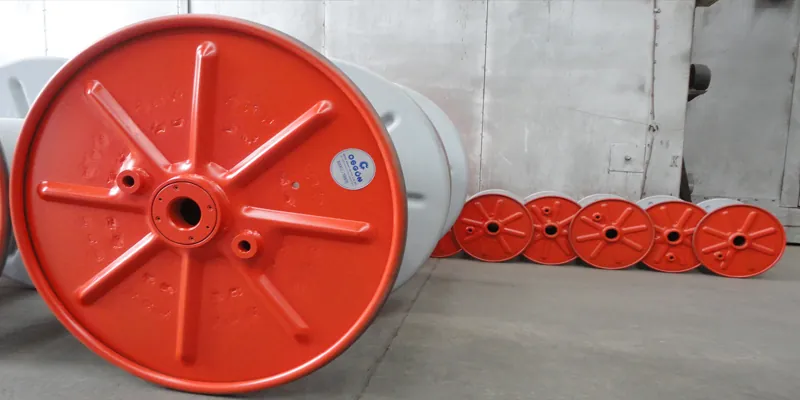 OSG-EXPСтальная катушка типа ExportDIN 46395 / 46397
 OSG-KIMКатушка для кабельного производстваDIN 46391 / 46395
 OSG-MASСтальная катушка типа MASDIN 46397
 OSG-ONDСтальная катушка типа ONDDIN 46391 / 46395
 OSG-HDRСтальная катушка типа HDRDIN 46395 / 46397
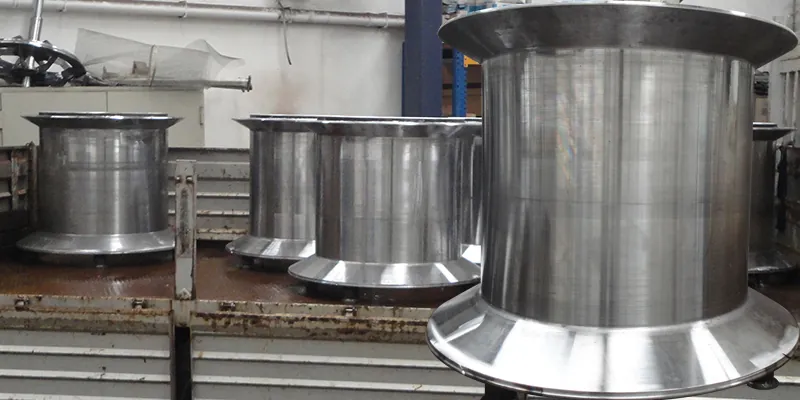 OSG-KOMКатушка с коническими щекамиПо размерам заказчика
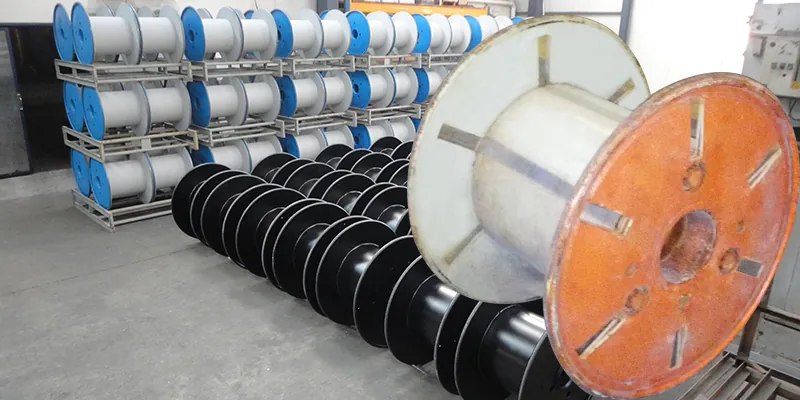 OSG-COLСтальная катушка типа COLDIN 46395
Для информации
Технические детали и инженерные заметки
Корзина для проволоки – инженерные принципы конструкции, примеры расчётов и применимые стандарты. Значения в расчётах приведены для примера; параметры конкретного проекта определяются на этапе коммерческого предложения.
Принципы конструкции
Сварная решётчатая конструкция
Вертикальные прутки и кольца по периметру образуют каркас, воспринимающий боковое давление бунта. Нагрузка передаётся в прутках растяжением и сжатием, а не изгибом, поэтому высокая прочность достигается при малой массе.
Центральный конус
Определяет внутренний диаметр бунта и не даёт виткам заваливаться к центру. При отдаче сверху обеспечивает последовательное сматывание проволоки без запутывания.
Основание и опоры для штабелирования
Основание распределяет массу бунта на опоры; опоры рассчитаны на вилы погрузчика и на установку на верхнее кольцо нижней корзины.
Поверхность и окраска
Сварные швы и поверхности контакта с проволокой выполняются гладкими, чтобы не повредить мягкую проволоку. Окраска – по запросу; цвет также помогает различать типы проволоки на площадке.
Примеры расчётов
Вместимость корзины
В корзине проволока укладывается на высоту H в кольцевой объём между внутренним конусом (Di) и полезным наружным диаметром (Do). Для проволоки, уложенной витками, коэффициент заполнения φ ниже, чем при послойной намотке на катушку (обычно 0,5–0,6).
Пример: Do = 800 мм, Di = 400 мм, H = 800 мм → V ≈ 0,30 м³. При φ = 0,55 получаем ≈ 1 490 кг медной проволоки (ρ = 8,96 г/см³) или ≈ 450 кг алюминиевой (ρ = 2,70 г/см³); для медной проволоки 2,0 мм это ≈ 52,8 км.
Нагрузка при штабелировании
При штабелировании k корзин нижняя несёт массу всех заполненных корзин над ней. Нагрузка распределяется на n опор корзины:
Пример: при корзине массой 60 кг и 1 490 кг медной проволоки в штабеле из трёх ярусов на нижнюю корзину приходится ≈ 30 кН, а при четырёх опорах на каждую ≈ 7,6 кН. Поскольку удары при подъёме и опускании погрузчиком увеличивают это значение, опоры и узлы верхнего кольца рассчитываются с запасом прочности.
Тепловое расширение при отжиге
Длина нагретого материала увеличивается линейно с разностью температур (α – коэффициент линейного теплового расширения):
Пример: при диаметре 800 мм и нагреве на ΔT = 480 К стальная корзина (α ≈ 12·10⁻⁶ 1/К) расширяется на ≈ 4,6 мм, а медный бунт (α ≈ 17·10⁻⁶ 1/К) – на ≈ 6,5 мм. При проектировании эта разница учитывается вместе с зазором между бунтом и корзиной; при остывании бунт сжимается сильнее и легко извлекается. Температуры приведены для примера; реальные режимы отжига зависят от типа проволоки и процесса.
Применимые стандарты и литература
Для корзин для проволоки не существует продуктового стандарта DIN или ISO; размеры, грузоподъёмность и схема штабелирования определяются линией и типом проволоки заказчика. О нормативной базе катушек, используемых вместе с корзинами, читайте в руководстве ниже.
- Техническое руководство OSGÜN – Что такое DIN? Стандарты DIN 46391, 46395 и 46397 для стальных катушек (на турецком)
- Техническое руководство OSGÜN – Во что обходится предприятию производство нестандартных стальных катушек? (на турецком)
Этот раздел содержит общую инженерную информацию и не заменяет стандарты; их полные тексты можно получить у соответствующих издателей. Для получения точных размеров, допусков и значений вместимости свяжитесь с нами через форму запроса. Вы также можете ознакомиться с техническим листом (PDF, на турецком).